冷压成型与热压成型匹克球拍:批发采购商需了解的最低起订量、成本及缺陷率
引言
随着匹克球在全球范围内的快速普及,批发采购商和转售商面临着一个关键的技术决策:应为自己的产品目录选择冷压成型球拍还是热压成型球拍。许多新入行的采购商往往只参考零售端的用户评价,却忽略了那些对业务至关重要的指标,比如最低起订量、离岸价单价、实际缺陷率、生产周期以及潜在的利润空间。
冷压成型与热压成型属于两种完全不同的制造工艺,没有哪种工艺绝对更优,每种工艺都有其最适合的适用群体。冷压成型凭借较低的单位成本和灵活的定制能力,主导着入门级及中批量市场的需求。而热压成型则能带来更出色的性能、更高的零售定价以及更好的结构耐用性,不过对于小批量采购商来说,其准入门槛相对较高。
对于从中国工厂进口产品的批发采购商而言,若不了解这两种工艺的差异,很容易犯下代价高昂的错误。比如,如果目标客户只需要休闲用途的产品,却仍为热压成型的专用模具支付过高费用;又或者将冷压成型的球拍推向竞争激烈的高端市场,结果因边缘易损、使用寿命短等问题而收到大量负面评价。本指南专门针对B2B批发采购的相关因素,帮助您根据品牌定位、预算以及目标受众选择最合适的制造工艺。
1. 核心制造差异:冷压成型与热压成型的结构区别
什么是冷压成型匹克球拍的结构
冷压成型工艺是在室温环境下将各个独立部件组装在一起。碳纤维或玻璃纤维制成的拍面层、聚丙烯蜂窝芯、粘合剂以及单独的TPU护边会被依次叠加。通过高机械压力使所有层紧密结合,无需经过高温模塑。成型后,护边会作为独立部件通过粘贴或卡扣的方式固定在球拍边缘。
工厂可以利用平板复合材料切割出几乎任何形状的球拍,标准形状的模具投资成本极低。这使得冷压成型工艺在定制轮廓、复杂的紫外线印刷图案以及快速生产周期方面具有很高的灵活性。此外,粘合层还能起到一定的减震作用,让冷压成型球拍拥有许多注重控球体验的休闲玩家所偏爱的柔和触感。
什么是热压成型匹克球拍的结构
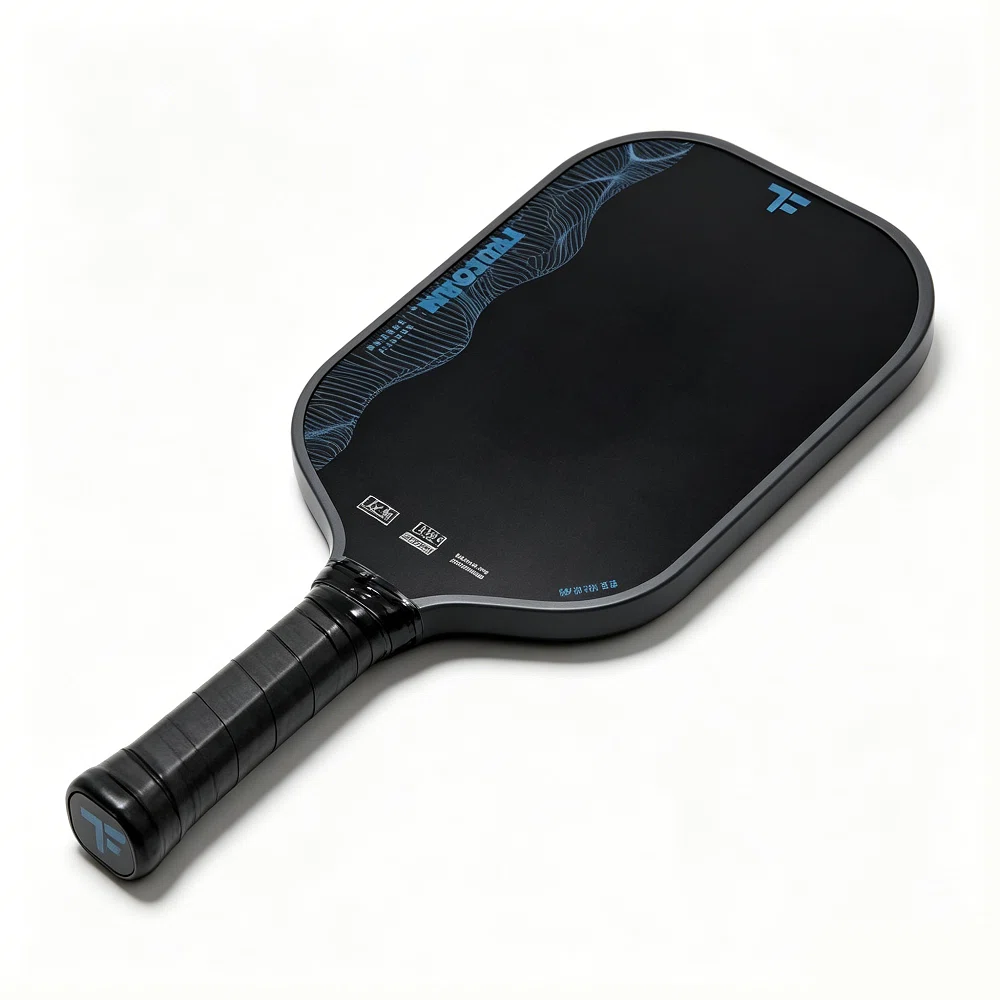
热压成型工艺则采用预浸碳纤维材料。在受控的高温高压环境下,碳纤维会完全包裹住球拍边缘,形成无缝的整体外壳。蜂窝芯则被完整地封存在这个模压而成的碳纤维壳内部,不存在单独粘贴的护边,材料是通过分子层面的融合而非简单的粘合剂结合来实现固定的。
热压成型需要为每种球拍形状定制昂贵的金属模具,加热、保温和冷却的工序也会延长每个产品的生产时间。不过其最大的商业优势在于边缘强度更高、最佳击球区域更大,且力量传递更为稳定。因此,热压成型球拍主要面向愿意支付更高零售价格的中级及以上水平的玩家。
2. 从中国采购的批发采购商的实际最低起订量对比
最低起订量会因为是选用现有模具还是定制全新形状而有很大差异。很多B2B平台会宣传一些具有误导性的低起订量数字。以下是来自中国实际匹克球拍工厂的、针对自有品牌批发订单的合理范围。
冷压成型球拍的最低起订量范围
- 仅使用现有标准形状并添加自定义Logo的贴牌产品:最低起订量为50至150支,无需额外支付模具费。
- 半定制产品:调整重量范围、选择自定义握把、采用定制包装盒:最低起订量为150至300支。
- 完全定制的全新球拍轮廓:最低起订量为300至500支,可能需要支付一次性的模具开模费用。
对于需要进行市场测试的小型转售商来说,冷压成型工艺非常合适。无需一次性订购数千支产品,就能推出新的产品线。大多数中型中国工厂都能以较低的门槛接受冷压成型的小批量OEM订单。
热压成型球拍的最低起订量范围
- 使用工厂现有的热压成型模具进行贴牌生产:最低起订量为100至200支,无需额外支付模具费。
- 半定制产品:调整重量、添加自定义图案、更换握把及包装:最低起订量为200至350支。
- 完全定制的新热压成型模具:最低起订量为500至1000支,还需额外支付一次性的模具开发费用。通常每种形状的模具费用在600至800美元之间。
重要提示:有些工厂会宣传热压成型产品的最低起订量仅为50支,但这种小批量生产往往会将高昂的模具成本分摊到每支产品上,导致单价大幅上升。对于大多数小批量转售商而言,使用现有的热压成型模具要比购买全新的定制模具更具成本效益。
3. 批发成本构成:离岸价、零售利润空间及隐性费用
产品的离岸价直接决定了您在零售环节可能获得的毛利率。需要注意的是,最终的到货成本还包括海运或空运运费、进口关税、亚马逊FBA备货费用以及本地仓库的处理费用。
冷压成型产品的批发成本结构
入门级的玻璃纤维冷压成型球拍:离岸价为每支13至18美元。中档的碳纤维冷压成型球拍:离岸价为每支18至28美元。采用高模量碳纤维制成的高端冷压成型球拍,离岸价可达28至34美元。
通常情况下,冷压工艺制成的匹克球拍的零售价格在34到89美元之间。批发采购商则有望获得40%到55%的可观毛利率。在预算之外还需考虑一些隐性成本,包括定制Logo的设计费用、样品寄送费用以及定制彩盒印刷的费用。由于具备大规模生产的能力,冷压工艺非常适合用于批量生产的低价商品系列、俱乐部周边产品以及促销用球拍订单。
热压成型工艺的批发成本结构
采用现有模具的标准级热压成型球拍,其离岸价为每支32到48美元。而采用高级预浸料碳纤维材料的热压成型球拍,离岸价则在48到65美元之间。如果需要定制全新的模具,前几批产品的实际单位成本还会因模具摊销而进一步上升。
相应地,热压成型球拍的零售价格区间为89到169美元。其潜在毛利率可达50%到60%,但前提是目标客户愿意接受较高的定价。这类球拍并不适合用于低价的促销组合装。如果您的店铺主要销售价格亲民的休闲用品,大量投入热压成型库存将会降低库存周转速度,并占用更多的营运资金。
4. 缺陷率分析:冷压工艺与热压成型球拍的常见问题
缺陷率受工厂质量管理水平、材料等级以及生产批次规模的影响。即便工艺优良的工厂也难免会出现外观或结构上的瑕疵。批发采购商在确定采购订单之前,有必要了解每种生产工艺的典型故障模式,并设定明确的AQL标准。
冷压工艺的主要缺陷类型
外观缺陷:紫外线打印造成的划痕、颜色偏差、表面小瑕疵,以及同一批次产品之间的重量轻微不一致。对于资质合格的中档工厂而言,整体外观缺陷率通常在1%到3%之间。而低端的廉价工厂,其外观缺陷率可能高达5%到8%。
结构缺陷:在受到撞击后护边出现脱落或分离,拍面层与蜂窝芯之间出现分层,以及球拍边缘的蜂窝芯被挤压变形。优质制造商的产品结构缺陷率应控制在1%以内。冷压工艺最大的弱点就在于没有独立的护边结构,运输过程中的不当处理或球员用力过猛都容易引发与护边相关的退货问题。
许多针对冷压工艺球拍的负面亚马逊评价都源于护边故障。在签订合同时,应明确将护边脱落视为重大缺陷,允许买家要求更换产品或获得价格补偿。
热压成型工艺的主要缺陷类型
外观缺陷:由于脱模剂留下的轻微表面痕迹,以及碳纤维表面出现的细微流线。优质热压成型产品的整体外观缺陷率一般在0.5%到2%之间。
结构缺陷:成型过程中边缘融合不彻底,内部存在难以察觉的间隙,从而产生“蹦床效应”。这种效应会导致球拍不符合美国匹克球协会的标准,无法用于正式比赛。虽然完整外壳开裂的情况较为罕见,但在遭受重击时仍有可能发生。由于热压成型工艺没有单独的护边,因此几乎不存在边缘脱落的问题,这也是该工艺的核心优势。
需要注意的是,热压成型产品内部的隐蔽间隙很难通过简单的目视检查发现。信誉良好的工厂会在发货前通过挠度测试来筛选出不合格的产品。
5. 生产周期、样品流程及USAPA认证相关事项
生产周期对比
样品获批后的冷压工艺大批量生产周期为15到28个工作日。由于无需漫长的加热冷却循环,生产节奏更快。在8月至12月的销售高峰期,生产周期可能会延长至30到35个工作日。
使用现有模具的热压成型大批量生产周期则为25到38个工作日。如果需要定制全新的热压成型模具,则还需额外花费14到21天的时间用于模具制造和调试,之后才能开始批量生产。
批发采购商的样品流程注意事项
在确认大批量采购之前,务必先订购试产样品。对于冷压工艺球拍,样品制作通常需要7到12个工作日。而使用现有模具的热压成型样品,样品准备时间则在10到16个工作日左右。通过实物样品,您可以亲自验证产品的重量、实际手感、打印质量以及边缘的坚固程度。
USAPA认证的关键要点
无论是冷压工艺还是热压成型球拍,认证都是针对基础球拍型号而言的,而非您的品牌名称。如果您给已获认证的通用型号加上自己的品牌标识,只要不改变球拍的厚度、表面材质或核心结构,就可以沿用原有的认证资格。务必向工厂索要与您所选型号完全匹配的正式检测报告,而非来自其他无关产品的通用文件。
6. 哪种工艺更适合您的批发业务?
若符合以下情况,可选择冷压工艺球拍
- 您的核心客户群体是休闲娱乐性质的初学者
- 为了在低价及中端零售市场具有竞争力,您需要较低的离岸单价
- 您需要进行小批量市场测试,且希望在不投入高额模具费用的情况下拥有灵活的最低起订量
- 您销售俱乐部周边产品、促销组合装或大批量的计划采购订单
- 您的品牌定位更注重柔软的手感与控球性能,而非极致的旋转效果
若符合以下情况,可选择热压成型球拍
- 您的目标客户是有一定水平、注重竞技且参加比赛的玩家
- 您的品牌定位偏向高端,能够支撑更高的零售价格
- 您希望减少因护边损坏或边缘相关问题导致的退货率
- 您有能力承担较高的初始库存成本,并能接受较长的生产周期
- 您计划打造旗舰型产品系列,以此提升整个产品线的品牌形象
许多成功的批发品牌都会采用混合型产品目录。他们会对入门级SKU采用冷压成型工艺,而对于高端旗舰系列则选用热压成型工艺。这种策略能够覆盖不同的客户群体,同时兼顾利润空间与库存风险。
7. 从中国工厂采购时的实用谈判清单
- ✅ 确认所采购产品的制造工艺,相关内容需在报价文件中明确注明
- ✅ 澄清具体的最低起订量要求:是使用现有模具生产还是完全定制新形状,以及是否需要支付一次性模具费或工装费
- ✅ 确定缺陷分类标准:将仅影响外观的轻微缺陷与会影响性能的重大结构缺陷区分开
- ✅ 明确缺陷处理方案:在支付定金之前约定是换货、部分退款还是退货
- ✅ 在大规模生产开始前,要求获得预生产阶段的实物样品以确认质量
- ✅ 要求提供与您所用球拍型号完全匹配的USAPA测试报告
- ✅ 确认生产周期,并留意销售旺季可能带来的排产风险
- ✅ 明确每批球拍的重量允许偏差范围
8. 批发采购商应避免的常见错误
错误1:将热压成型的宣传描述误认为是真正的一体式结构
有些供应商为了营销需要,会将冷压成型产品标称为“热压成型”或“热技术成型”,但实际上并未采用真正的一体式热压工艺。务必要求工厂详细说明产品结构,并出示生产车间的照片,切勿仅凭产品页面上的宣传用语就下结论。
错误2:仅出于营销噱头选择热压成型,而不考虑市场适配性
热压成型听起来确实更高端,但如果您的客户大多购买的是价格亲民的休闲用球拍,较高的批发成本会直接影响您的销售额和利润。决定制造工艺的核心应是您的零售市场需求,而非单纯追求技术潮流。
错误3:忽视冷压成型产品线中护边出现故障的风险
在产品描述中就要向客户明确说明:冷压成型球拍需要合理使用,切勿过度承诺其护边绝对不会破损。同时要做好准备,应对因护边损坏而产生的少量退货情况。
错误4:跳过实物样品,仅依赖数字渲染图
数字模型只能展示外观图形,无法体现产品的实际重量、护边强度、拍面硬度以及印刷耐久性。如果不进行样品验证,很可能会导致整批产品出现质量问题,造成巨大损失。
结论
在当今全球匹克球批发市场中,冷压成型与热压成型各具优势。冷压成型成本较低,最低起订量灵活,生产周期短,非常适合那些打算推出休闲类产品线的新兴经销商作为起步选择。而热压成型虽然批发价格更高,最低起订量可能更大,生产周期也更长,但它能带来更出色的护边耐用性、更大的击球最佳区域以及更优质的玩家使用体验。
并没有一种适用于所有采购商的“最佳”制造工艺。您应该根据目标零售客户群体、品牌定位、可用于库存的资金以及对退货风险的承受能力来做出采购决策。许多成功的品牌都会同时采用这两种工艺来打造混合型产品目录。在下达大批量订单之前,务必坚持要求获取预生产样品,以书面形式明确缺陷处理条款,并核实与您的球拍型号完全匹配的认证文件。只有明确了各项要求,才能为您的匹克球拍批发业务选择最合适的制造路径。




欢迎分享您的意见与建议。
所有标有星号(*)的字段均为必填项。